概要
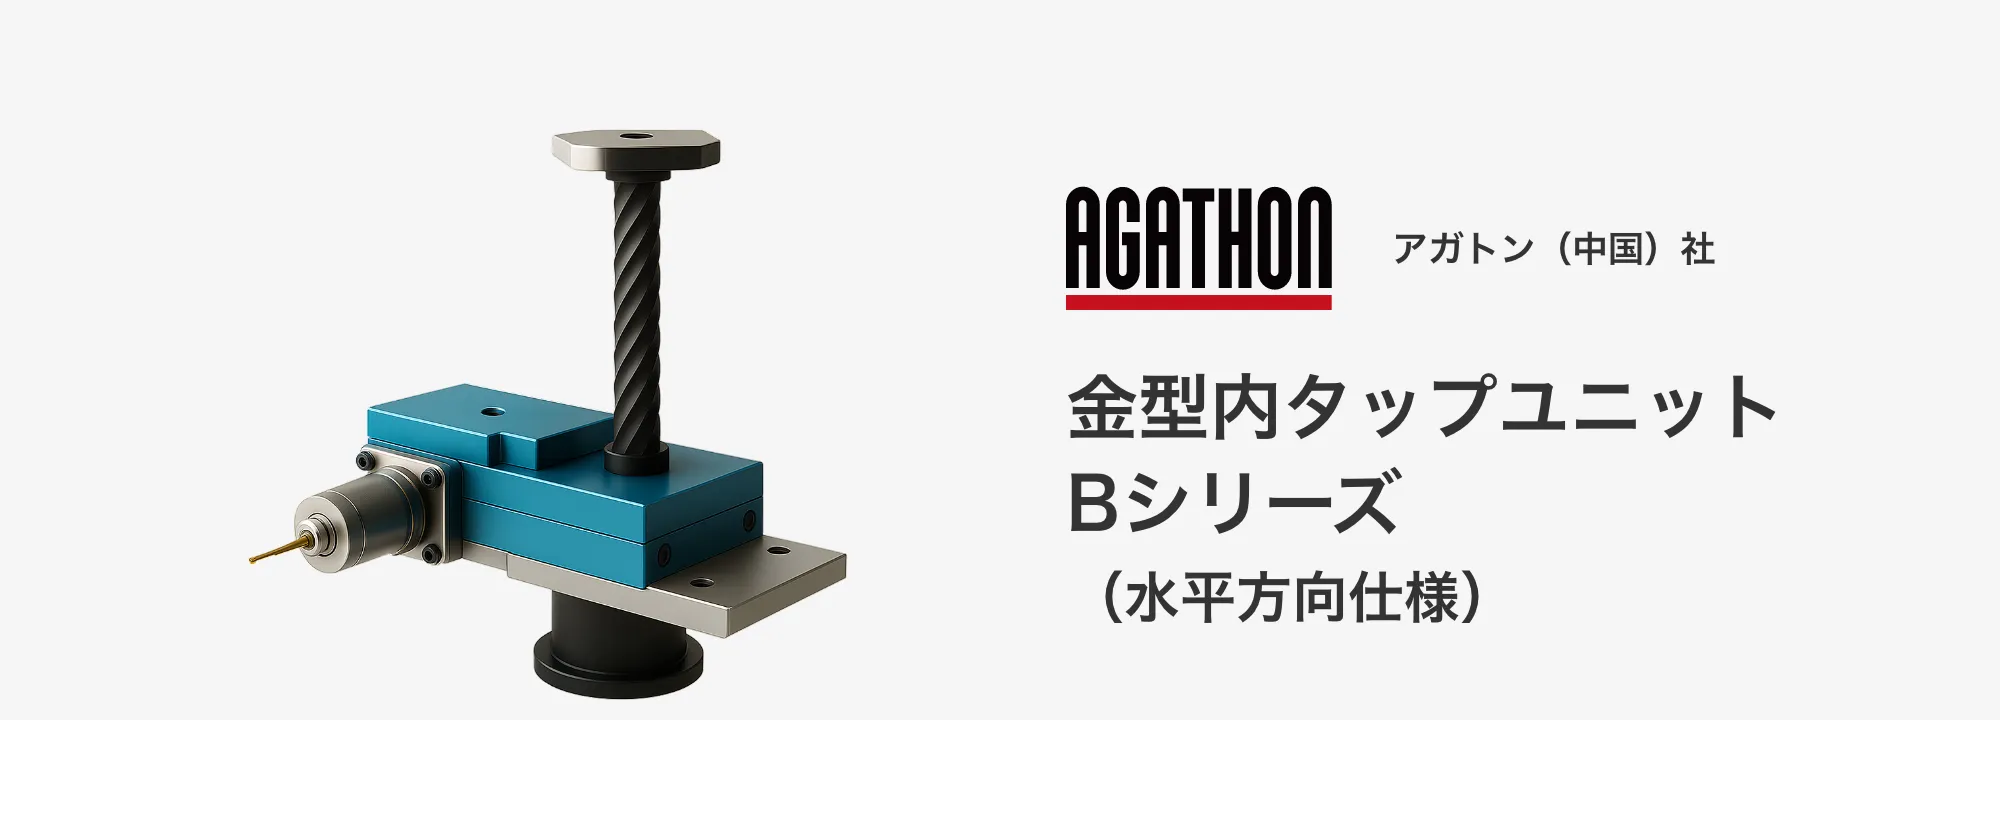
Bシリーズはプレス機の上下動をスクリューの螺旋運動へ変換し、横方向(側面)からタップ加工を行うメカニカルタイプの金型内タップユニットです。
インナーチャックにより小径・狭ピッチに強く、標準でφM2〜M12まで対応します。成形後の製品側面にねじを立てる工程に適しています。
特長
- 横方向タッピング:製品側面からのタップに最適
- インナーチャック:小径・狭ピッチ・省スペースに有利(主用途はM2以下)
- サイズ範囲:標準φM2〜M12(UNC/UNF/BSW等にも対応可)
- 同時加工:1穴〜24穴。異径・異ピッチの組み合わせにも対応
- タップ交換:本体分解不要、約1分のクイックチェンジ
- 設置:一体型(押し込み式)/分割型(位置決め式)による短時間段取り
※ M10以上は機械分解等を伴う特殊構成となる場合があります。条件により適用可否が変動します。
主な仕様
| 項目 | 仕様 | 補足 |
|---|---|---|
| タッピング方向 | 横方向(側面) | 上下面はZ/ZR、斜めはXをご検討ください |
| 対応タップサイズ | 標準φM2〜M12 | 特殊構成でM10級適用例あり(要相談) |
| 必要ストローク | 50〜500mm | ダイハイトによりスクリュー全長を調整 |
| 同時加工穴数 | 1穴〜24穴(同期) | 異径・異ピッチ混在OK |
| 最小穴中心距離 | 目安10mm | 治具構成・ワーク形状により変動 |
| チャック | インナーチャック | 小径・狭ピッチ・省スペースで有利 |
| タップ深さ | 1.5d以下、かつ15mm以内 | d=呼び径。標準機種の場合 |
| タップ交換時間 | 約1分 | 本体分解不要のクイック交換 |
| 設置形式 | 一体型(押し込み式)/分割型(位置決め式) | 位置決め・ガイドは案件に合わせ最適化 |
| 生産速度 | 最大150SPM(推奨120SPM以下) | 材質・径・潤滑条件により異なる |
基本寸法および型式の見方
ラインアップ:1B, 2B, 3B, …, 24B
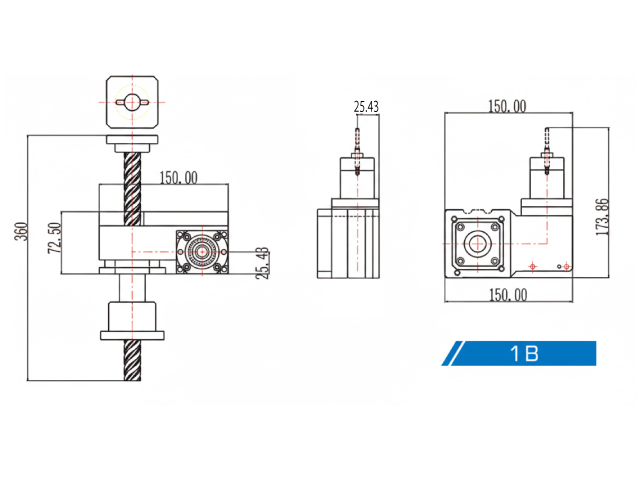
・プレスストローク範囲:50〜500mm
・想定穴数:1穴〜24穴
・基準:中心点基準
・設置タイプ:押し込み式・位置決め式
型式表記の例
例)DZX-2B-T-W
・2B:Bシリーズ(2穴)※1B〜24Bまで対応
・T:プレスストローク(上死点〜下死点)
・W:穴中心距離
※ 1穴仕様が標準品、複数穴仕様は受注生産品となります。
用途例
- 筐体・ブラケット等の側面タップが必要な板金部品
- 電子・電気・モバイル機器の小物で小径・狭ピッチ要求
- 止まり穴/貫通穴の両方に対応
他シリーズとの比較・使い分け
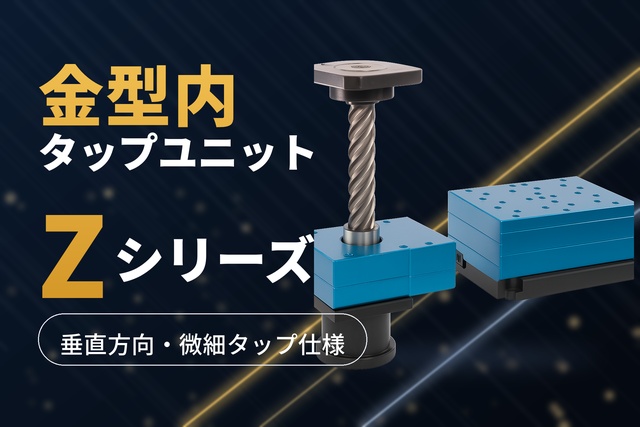
| Zシリーズ(垂直・インナーチャック・φM0.6〜M12) | 微細ねじ。上下面からの小径加工に最適 |
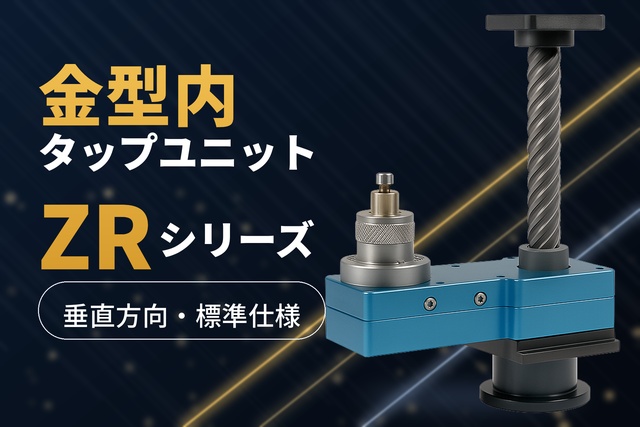
| ZRシリーズ(垂直・アウターチャック・φM2〜M24) | 大径を含む最も汎用性の高い標準機 |
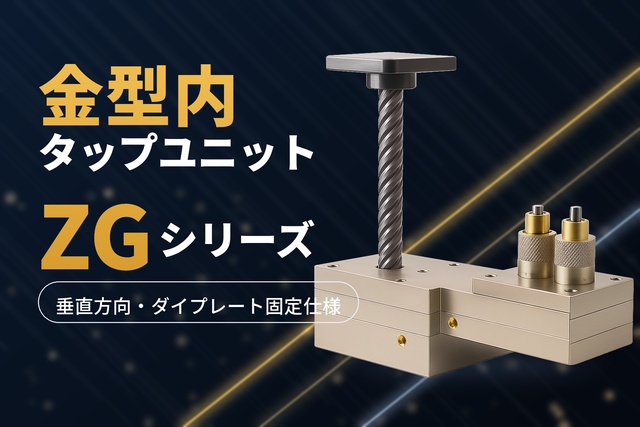
| ZGシリーズ(ダイプレート固定・φM2〜M12) | 型剛性重視・複数穴同期に強い |
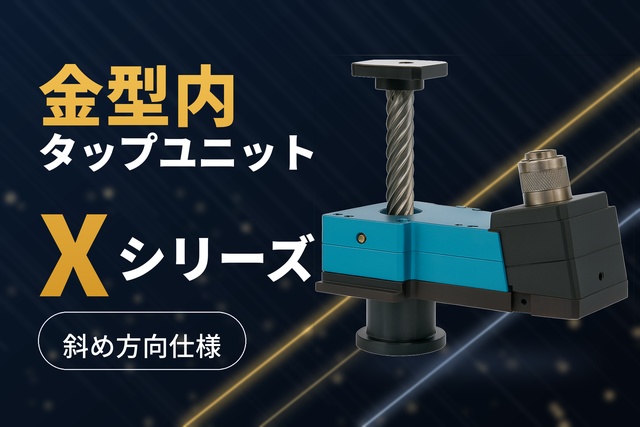
| Xシリーズ(斜め0〜90°・φM2〜M12) | 傾斜穴や複合方向の同時タップ |
| NCシリーズ(サーボ・φM0.6〜M45) | 条件保存・検出統合、金型内/オフライン両用が必要な場合に有利 |
金型部品に関する技術情報は 技術情報|プレス編 をご参照ください。
導入事例
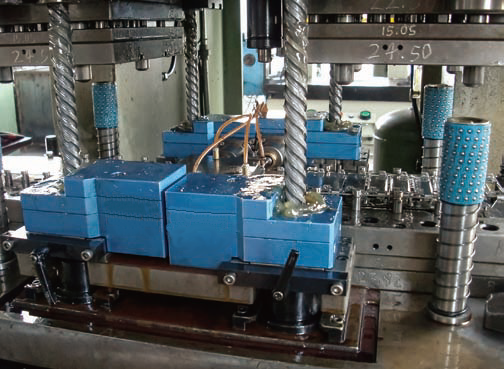
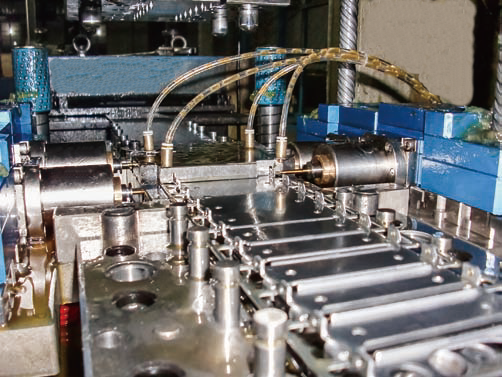
【導入事例】SUS304 順送金型での成形タップ加工
技術要求
SUS304 板厚1.2mm、M3×0.5を4箇所
ねじ深さ1.2mm、成形後のタップ加工
生産速度:40SPM以上
材料帯の誤送検出
加工条件:110tプレス ストローク160mm
サーボフィーダー、横方向タップユニット4台
金型間での機械の相互流用
採用機種
Bシリーズ DZX-1B-160 × 4台
導入効果
55SPMを実現
単孔側面タップ機4台を、4組の金型で相互流用
お問い合わせ・ご相談
この記事についてご不明点・ご質問等ございましたら右リンクのお問い合わせページよりお気軽にお問い合わせください。ZoomやTeamsなどのオンラインでのご相談も承ります。
関連リンク